Noticias

Solución de problemas comunes de desmolde en la producción de hormigón

2026-08-12 0 Déjame un mensaje

Para hormigónbloquearproductores, la etapa de desmolde es donde la productividad y la calidad del producto se mantienen o disminuyen. Cuando el concreto se pega, se agrieta o las superficies presentan fallas durante el desmolde, los costos en tiempo de inactividad, desperdicio y producto rechazado se acumulan rápidamente. Comprender las causas fundamentales de estos problemas comunes y saber cómo solucionarlos es esencial para mantener una línea de producción eficiente.

En Fujian Unik Mould Technology Co., Ltd., diseñamos moldes de hormigón de alto rendimiento desde 2010. A partir de nuestra experiencia en 28 mercados de exportación, aquí encontrará una guía práctica para la resolución de problemas de desmolde más frecuentes.

Problema 1: los bloques se adhieren al molde durante el desmolde

El pegado es uno de los problemas más comunes y frustrantes en la producción de hormigón. Ralentiza los ciclos, daña tanto el molde como el producto y puede detener una línea.

Causas probables:

Aplicación de aceite de liberación insuficiente o desigual

Agente desmoldante de baja calidad que no coincide con el tipo de hormigón.

Desgaste de la superficie de la cavidad que crea puntos de fricción.

Momento inadecuado para el desmolde: demasiado pronto o demasiado tarde

Mezcla de hormigón rígida y de baja trabajabilidad.

Soluciones:

Aplique una capa fina y uniforme de aceite desmoldante profesional en todas las superficies de la cavidad.

Vuelva a pulir las cavidades del molde para restaurar un acabado superficial liso (UNIK recomienda Ra 1.6)

Mantenga un tiempo de desmoldeo constante, idealmente entre 10 y 15 segundos después de la vibración.

Ajuste su mezcla de concreto para mejorar la fluidez y reducir la pegajosidad.

Problema 2: Los bloques tienen orificios de ventilación o huecos en la superficie

Los agujeros de aire en la superficie de los bloques terminados son más que una preocupación cosmética: pueden comprometer la integridad estructural.

Causas probables:

Vibración insuficiente, lo que impide que se escape el aire atrapado

Mezcla de concreto demasiado viscosa que atrapa burbujas de aire

Mala distribución del alimento, dejando bolsas de aire en la cavidad.


Uso de agentes desmoldantes a base de aceite que pueden atrapar aire en la superficie del molde.

Soluciones:

Recalibrar la frecuencia de vibración al rango recomendado de 50 a 60 Hz.

Mejore la fluidez del concreto ajustando el diseño de la mezcla o agregando plastificantes.

Garantice una alimentación uniforme y completa en todas las cavidades.

Considere el uso de agentes desmoldantes a base de agua, que se ha demostrado que producen una mejor calidad de superficie que las alternativas a base de petróleo.

Problema 3: Grietas o fracturas finas en las superficies de los bloques

Los bloques agrietados son una pérdida directa de material y mano de obra.

Causas probables:

La mezcla está demasiado seca, lo que reduce la fuerza verde.

Tiempo de curado inadecuado antes del desmolde

Vibración inadecuada, ya sea demasiado baja o demasiado alta

Estrés mecánico por adherencia durante el desmoldeo.

Cambios bruscos de temperatura después de la producción.

Soluciones:

Aumentar el contenido de agua o agregar un plastificante a la mezcla.

Amplíe el tiempo de curado de 24 a 48 horas antes del desmolde.

Ajuste la vibración a la frecuencia correcta para el tamaño y la forma de su bloque específico.

Asegure un desmolde suave y una lubricación adecuada de la cavidad para evitar que se pegue

Problema 4: Superficies de bloques rugosas o granuladas

Un acabado superficial rugoso afecta tanto a la estética como a la capacidad de venta.

Causas probables:

Superficies de la cavidad desgastadas o rayadas

Restos de cemento seco que quedan en el molde de ciclos anteriores.

Aceite desmoldante de mala calidad

Mezcla de concreto demasiado seco

Soluciones:

Vuelva a pulir las paredes de la cavidad para restaurar el acabado superficial liso.

Limpie el molde inmediatamente después de cada turno para evitar la acumulación de cemento.

Utilice un agente desmoldante adecuado (evite utilizar diésel u otros sustitutos)

Aumentar la proporción de arena fina o ajustar la relación agua-cemento.

Problema 5: Esquinas desiguales o bordes rotos

Los daños en los bordes y esquinas de los bloques suelen ser un signo de tensión mecánica durante el desmolde.

Causas probables:

Esquinas de la cavidad desgastadas o dañadas

Desmolde difícil debido a la mezcla pegajosa

Vibración excesiva que provoca fragilidad en los bordes.

Curado incorrecto o secado demasiado rápido

Soluciones:

Reparar o reemplazar insertos de cavidad dañados

Aplique aceite desmoldante uniformemente en todas las superficies.

Equilibre la vibración para evitar la sobrecompactación

Mantenga las condiciones de curado estables y sombreadas.

Problema 6: Microdesgarros y decoloración de la superficie

Pueden aparecer microdesgarros y decoloración gris en las superficies de los bloques, lo que afecta especialmente a los productos premium donde la apariencia importa.

Causas probables:

Adhesión entre el hormigón y la superficie del molde durante el desmolde, conocida como "adhesión en zapata".

Formación de "floración" sobre bloques elaborados con cemento blanco

Soluciones:

Optimice el tiempo de desmolde y la aplicación del agente desmoldante.

Para productos de cemento blanco, controle cuidadosamente las condiciones de curado y la selección del agente desmoldante para evitar la formación de eflorescencias.

Problema 7: variación del tamaño del bloque entre ciclos

Las dimensiones inconsistentes del bloque indican un problema con la estabilidad del molde o la alineación de la máquina.

Causas probables:

Deformación del marco del molde debido a fatiga por vibración a largo plazo

Pernos flojos o insertos de cavidad desalineados

Desequilibrio de vibraciones de la máquina

Alimentación desigual o mezcla inconsistente

Soluciones:

Apriete todos los pernos con una llave dinamométrica para garantizar una alineación adecuada.

Verifique los pasadores de alineación y reemplace los que estén desgastados.

Ajuste los motores de vibración para mantener el equilibrio.

Estandarizar la alimentación y mezclar la consistencia

El enfoque UNIK: prevención a través del diseño

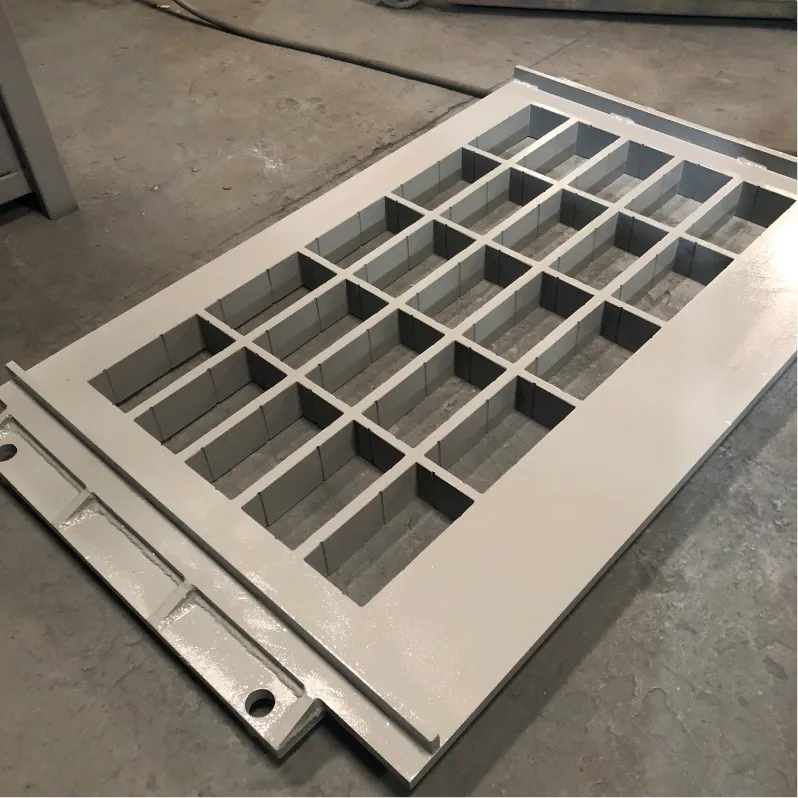
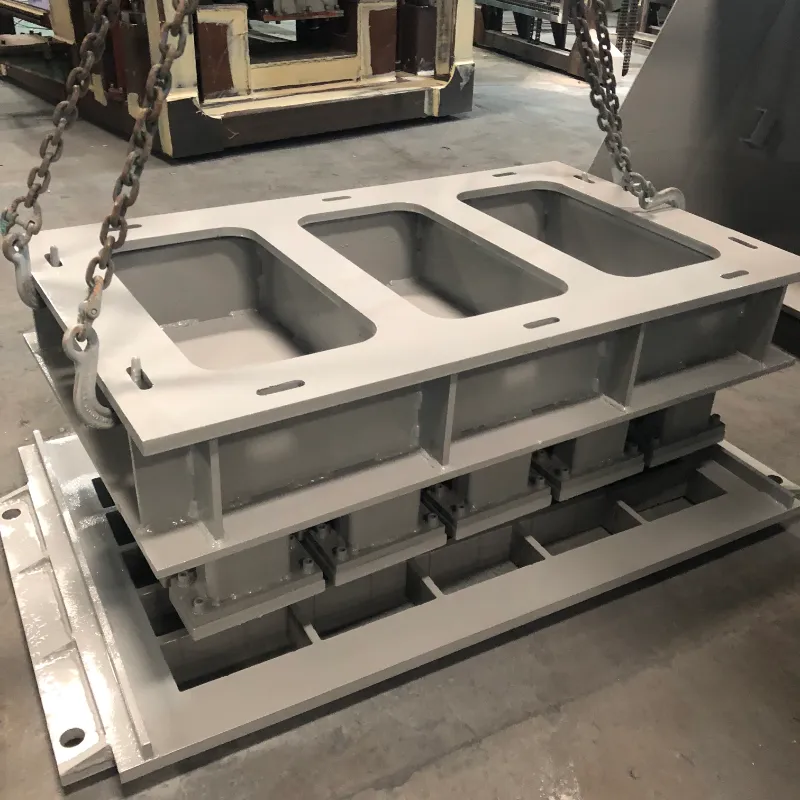
Complete concrete block mould assembly, mould cavity panelHeavy‑duty concrete block production mould for brick making machine

Muchos problemas de desmoldeo se pueden prevenir mediante el diseño adecuado del molde y la selección de materiales:

Ángulo de tiro: un ahusamiento adecuado en las paredes de la cavidad es esencial para un desmolde limpio. Sin él, los bloques se pegarán independientemente de la calidad del agente desmoldante.

Radio de las esquinas: las esquinas afiladas de 90 grados son puntos de tensión donde se inicia el agrietamiento. Los diseños UNIK incorporan esquinas redondeadas de 3 a 5 mm para reducir el daño en los bordes.

Acabado de la superficie: una superficie de la cavidad pulida (Ra 1,6) reduce la fricción y mejora el rendimiento del desmolde hasta en un 30 %.

Tratamiento térmico: la carburación adecuada logra una dureza superficial de HRC58-62 mientras mantiene la tenacidad del núcleo, lo que reduce el desgaste que provoca la adherencia.

Grado de acero: el uso de materiales de alta calidad, como 42CrMo o aceros aptos para herramientas, garantiza que el molde mantenga su forma y la calidad de la superficie entre 80 000 y 100 000 ciclos.

Conclusión

La mayoría de los problemas de desmoldeo son predecibles y prevenibles. Al identificar sistemáticamente la causa raíz, ya sea en el diseño de la mezcla, los ajustes de vibración, la aplicación del agente desmoldante o la condición del molde, puede implementar soluciones específicas que reduzcan los desperdicios y el tiempo de inactividad.

Un molde en buen estado puede durar entre 80 000 y 100 000 ciclos manteniendo al mismo tiempo una calidad perfecta de la superficie del bloque y funcionando sin problemas en líneas automáticas de alta velocidad. Con una solución de problemas adecuada y una ingeniería de moldes de alta precisión, puede mantener su línea de producción funcionando de manera eficiente con tasas de defectos más bajas y una interrupción mínima.

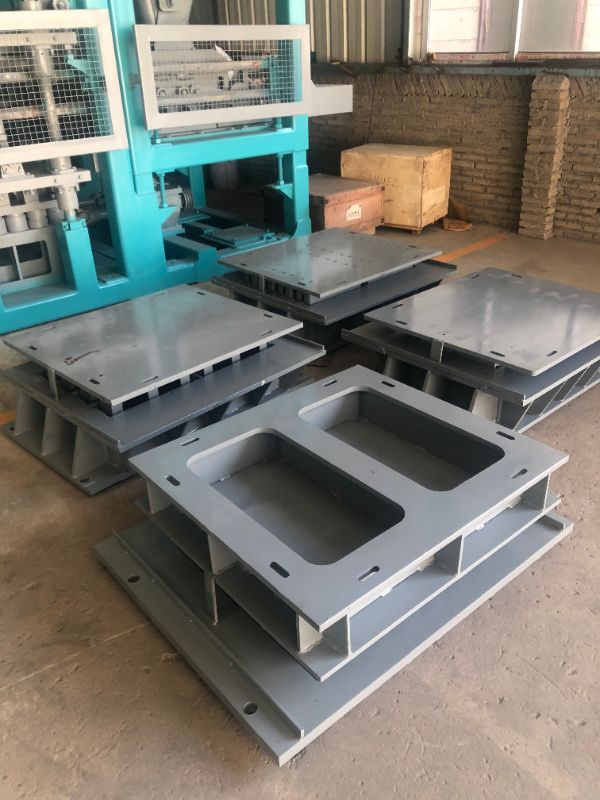
 Multiple finished concrete moulds beside block making machine

Noticias relacionadas
Déjame un mensaje
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar